Фрезеровка позволяет вырезать контуры, выбирать углубления, делать пазы, отверстия и объёмный рельеф в листовом материале по цифровому файлу. OFFSET.MOSCOW принимает заказы на фрезерную обработку деталей для рекламы, оформления, навигации, упаковочных прототипов и технических задач в Москве. Возможность работы зависит от материала, толщины, геометрии, требуемой кромки и последующей сборки, поэтому технологию выбирают не только по названию основы. Личный специалист проверит файл, разделит операции по слоям, уточнит допуски и поможет подготовить раскладку. Стоимость рассчитывается по материалу, длине и сложности траектории, количеству проходов, обработке края, тиражу и подготовительным работам. Для оценки пришлите векторный файл, размеры в миллиметрах, материал, толщину, количество и требования к готовой детали.
Фрезерная обработка подходит для:
При фрезеровке вращающийся инструмент снимает материал по заданной траектории. В отличие от ножевой резки он может обрабатывать жёсткие листы и формировать не только сквозной контур, но и углубление. В отличие от лазера кромка создаётся механически, без лазерного воздействия, а минимальная геометрия ограничена диаметром инструмента и свойствами основы.
Каждая операция задаётся в файле отдельно.
Перед запуском подтверждают:
Возможность зависит от конкретного листа, его состава, толщины и требуемого результата. На практике фрезеровку рассматривают для пластиков и ПВХ, акрила и оргстекла, древесных плит, фанеры, дерева, композитных панелей и некоторых металлов. Но одно название не гарантирует одинаковую обработку: вспененный и жёсткий пластик, литой и экструзионный акрил, разные марки композита или древесных плит ведут себя по-разному.
Незнакомый или многослойный материал может потребовать пробной обработки.
Листовой пластик используют для табличек, букв, панелей, элементов стендов и корпусов. Механическая обработка позволяет получить контур, отверстия и пазы. Качество края зависит от плотности, структуры, толщины, инструмента и режима.
Подробный выбор между технологиями рассматривается на странице резки пластика и ПВХ. Здесь фрезеровка раскрывается как самостоятельный способ обработки, включая выборки и профильную геометрию.
Акрил можно фрезеровать по контуру, сверлить, выбирать пазы и формировать детали для сборки. При работе важны защита поверхности, отсутствие сколов, нагрева и напряжений. Вид кромки после механической обработки отличается от результата лазера и может требовать дополнительной доводки.
Для выбора технологии полезна страница резки акрила и оргстекла. Возможность полировки, склейки и последующей гибки согласуют отдельно.
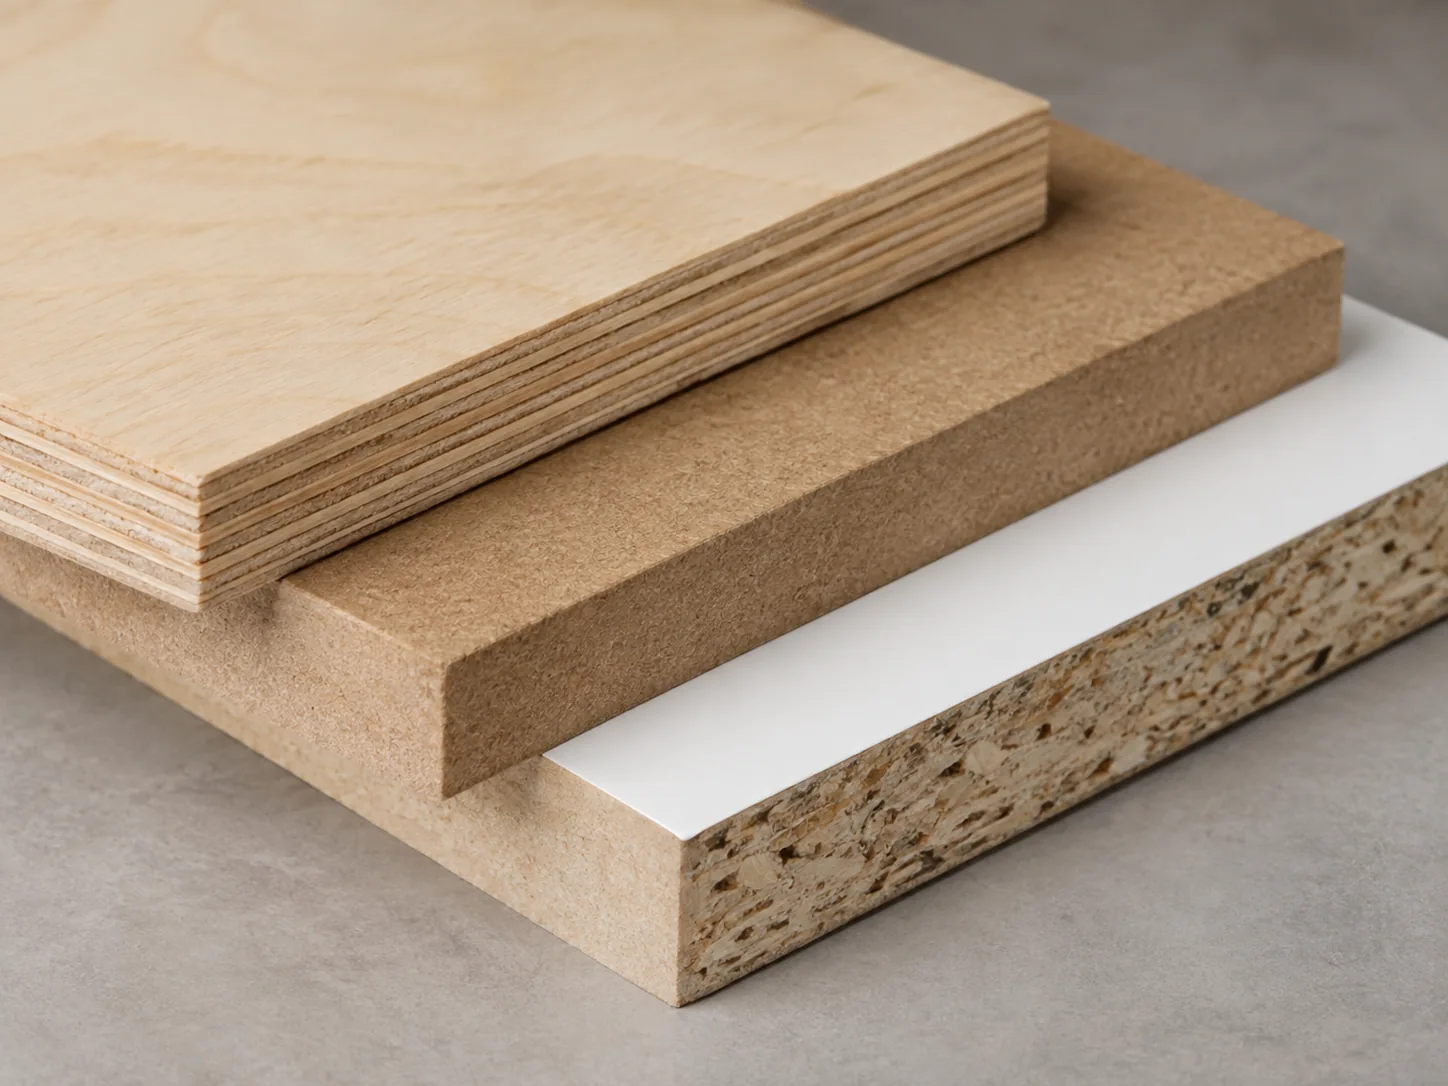
Древесные материалы подходят для букв, декора, панелей, форм, мебели для экспозиции и рельефа. Фрезеровка может открывать внутреннюю структуру, оставлять ворс или вызывать скол покрытия. Поэтому учитывают направление волокна, качество лицевой поверхности, состав плиты и дальнейшую окраску.
Для ЛДСП особенно важны состояние покрытия и кромка. Для МДФ — пыль, впитываемость и последующая отделка. Для дерева — неоднородность и природные дефекты. Готовый вид определяется не только резкой, но и шлифовкой, грунтованием, окраской или кромлением.
Композит можно раскраивать, выбирать слой под сгиб и готовить кассетные элементы. Глубина выборки должна соответствовать конкретной панели и схеме сборки. Ошибка может ослабить деталь или повредить лицевую сторону.
Для фасадных и ответственных элементов файл должен содержать направления сгиба, размеры полок, отверстия и обозначение лицевой стороны. Производственная подготовка не заменяет конструктивный расчёт готовой системы.
Фрезерная обработка отдельных листовых металлов возможна только после подтверждения сплава, толщины, размеров и требуемой операции. Нельзя переносить режимы пластика на металл. Для заказа нужны точная марка, чертёж, допуски и требования к кромке.
Если материал или задача не соответствует доступной технологии, специалист предложит иной маршрут либо зафиксирует ограничение до расчёта.
Для каждого элемента указывают:
Сквозная резка отделяет деталь от листа. Карман выбирает часть толщины и создаёт углубление. Паз формирует канал заданной ширины и глубины. Эти операции выглядят одинаково в плоском векторе, поэтому должны быть разделены по слоям или цветам и описаны в задании.
Фраза «сделать углубление» без размеров недостаточна.
Обычный контур и постоянная глубина относятся к двумерной или 2,5D-обработке. Рельеф содержит меняющуюся высоту поверхности и требует другой подготовки модели, инструмента и времени. Фотография рельефа не является готовой управляющей геометрией.
Для объёмной задачи передают модель или отдельно заказывают её разработку. Также указывают желаемую детализацию, максимальные размеры, материал и вид готовой поверхности.
Вращающийся инструмент не создаёт идеально острый внутренний угол: в нём остаётся радиус. Чем меньше диаметр, тем более мелкую деталь можно обработать, но тем выше требования к материалу и времени. Выбор инструмента связан с глубиной и жёсткостью.
Если в паз должна войти другая деталь, конструктор учитывает радиусы. Возможны технологические разгрузки угла, изменение сопряжения или последующая ручная доводка. Это решают до производства, а не при сборке.
Тонкая перемычка может сломаться, деформироваться или потерять жёсткость. Маленькое отверстие может оказаться меньше доступного инструмента. Очень близкие траектории создают слабые участки.
Минимальные значения нельзя назначать одинаково для всех материалов. Они зависят от толщины, структуры, глубины и формы детали. Специалист проверяет макет и сообщает, где требуется изменение.
После фрезеровки могут потребоваться:
Кромка может быть гладкой, матовой, с видимой структурой или следами инструмента. На результат влияют материал, острота и геометрия фрезы, направление прохода, фиксация листа и требуемая скорость. Для изделия, которое рассматривают вблизи, ожидания к краю нужно зафиксировать отдельно.
Эти операции не следует считать автоматически включёнными.
На акриле, композите и некоторых панелях есть защитная плёнка. Нужно определить, сохраняется ли она во время обработки, где находится лицевая сторона и кто снимает её перед сборкой. Маркировка деталей не должна повреждать видимую поверхность.
Если обе стороны различаются, это обязательно отражают в файле и на карте раскроя. Зеркальная ориентация может привести к непригодной партии.
Материал должен оставаться неподвижным. Способ фиксации зависит от размера листа, формы деталей, площади опоры и поверхности. Маленькие элементы могут смещаться после отделения, поэтому применяются технологические перемычки или иной удерживающий сценарий.
Места перемычек согласуют, если они влияют на видимую кромку. Их удаление и зачистка включаются в состав работ отдельно.
Детали размещают на листе с учётом инструмента, расстояний, направления поверхности, дефектов и удобства извлечения. Максимально плотная раскладка не всегда оптимальна: слишком малые промежутки ухудшают фиксацию и повышают риск.
Заказчик может передать готовый nesting, но исполнитель всё равно проверяет технологические отступы. Если раскладку выполняет OFFSET.MOSCOW, в задании указывают допустимость поворота деталей, ориентацию рисунка и использование остатков.
Фраза «в размер» недостаточна. Для сборочной детали задают номинал и допустимое отклонение. Требуемая точность должна быть обоснована функцией: декоративной панели обычно не нужен допуск механической посадки, а соединению двух деталей нужен.
На итог влияют материал, размеры, температура, фиксация, инструмент и последующая обработка. Допуски согласуют до расчёта, поскольку они могут изменить технологический маршрут.
В файле указывают:
Предпочтителен векторный чертёж в масштабе 1:1 с единицами в миллиметрах. Контуры должны быть замкнутыми, без дублей, самопересечений и лишних точек. Разные операции разделяют по слоям и подписывают.
Текст переводят в кривые, а связанные изображения прикладывают отдельно, если они нужны для нанесения или сборки.
Перед запуском проверяют масштаб, замкнутость, дубли, расстояния между контурами, минимальные перемычки, внутренние радиусы и соответствие листу. Автоматическая проверка не понимает назначение детали, поэтому важен чертёж или пояснение.
Если заказ состоит из набора сопрягаемых элементов, полезно приложить схему сборки. Она помогает заметить, что паз, отверстие или направление детали указаны неверно.
Образец нужен для нового материала, сложной посадки, рельефа, видимой кромки или серии с высокой стоимостью ошибки. На нём проверяют размеры, поверхность и сборку. После теста параметры фиксируют и только затем запускают тираж.
Проба на одном фрагменте не заменяет контроль всей серии, но снижает риск системной ошибки.
Для серии важны повторяемость, маркировка и комплектность. Детали нумеруют, группируют по изделиям и упаковывают так, чтобы их можно было собрать без повторного измерения. Изменение файла после начала выпуска оформляют новой версией.
Если детали идут на разные адреса, создают ведомость комплектов. Остатки материала и запасные элементы учитывают по договорённости.
Буквы, логотипы, подложки и элементы стендов часто требуют сочетания контурной обработки, отверстий и пазов. Видимая кромка, крепёж и ориентация важны не меньше лицевой стороны. Для световой конструкции отдельно учитывают место компонентов и кабелей.
Фрезеровка отвечает за геометрию детали, но не заменяет дизайн, конструктивную проверку, окраску и монтаж готовой рекламы.
Лазер и фреза по-разному взаимодействуют с материалом. Лазер может дать тонкий контур и термически изменённую кромку, а фреза — механический край и возможность выборки. Доступность зависит от основы и толщины.
Общий выбор раскрывается на странице лазерной резки. Технологию выбирают по материалу, геометрии, кромке, глубине и тиражу, а не по привычке.
Плоттерный нож подходит для тонких гибких материалов, плёнки, бумаги и некоторых листов. Фреза работает с более жёсткими основами и позволяет выбирать глубину. Для самоклеящихся изображений и контурной графики может быть рациональнее плоттерная резка.
Для сборной конструкции заранее определяют:
Если фрезерованные элементы соединяются между собой, файл проверяют как систему, а не как набор независимых контуров. Пазы, шипы, отверстия и ответные части должны учитывать толщину реального листа, внутренний радиус и способ последующей фиксации. Номинальная толщина в названии материала может отличаться от фактической, поэтому ответственную посадку проверяют измерением или пробным узлом.
Попытка сделать соединение «в ноль» без учёта материала часто приводит к тому, что детали не входят друг в друга либо держатся слишком свободно. Рабочий зазор назначают по функции и подтверждают тестом.
Большинство простых задач выполняется с одной стороны листа. Если пазы, фаски или выборки нужны с обеих сторон, требуется повторное позиционирование. Ошибка при перевороте смещает геометрию относительно внешнего контура, поэтому в файле задают базовые точки, ориентацию и контрольные размеры.
Двусторонняя обработка влияет на подготовку, фиксацию и время. Для серии может понадобиться специальный шаблон. Лицевая и оборотная операции должны быть разведены по слоям и снабжены понятной схемой переворота. Нельзя считать, что исполнитель сам определит правильную сторону по внешнему виду файла.
После раскроя похожие элементы легко перепутать. Для набора указывают допустимое место технологической маркировки и систему обозначений. Маркировка может наноситься на защитную плёнку, оборот или отдельную упаковку, но не должна оставаться на видимой поверхности.
Комплекты группируют по изделию, секции или адресу. В упаковочную ведомость включают номера деталей и количество. Это особенно важно, когда фрезеровка выполняется отдельно от сборки и монтажная команда получает десятки внешне близких элементов.
Цена определяется материалом и толщиной, площадью листа, длиной траекторий, количеством проходов, глубиной выборок, числом инструментов, сложностью фиксации, раскладкой, количеством деталей, допусками, зачисткой и упаковкой. Для серии учитываются подготовка и повторяемость.
Стоимость за погонный метр траектории или квадратный метр без файла даёт только грубый ориентир. Две детали одинаковой площади могут отличаться по числу отверстий и времени в несколько раз.
Отправьте:
Если материала ещё нет, сообщите назначение детали и условия эксплуатации. Специалист предложит варианты только после проверки доступности и применимости.
OFFSET.MOSCOW принимает файлы и уточнения по фрезеровке без выходных. В праздничные дни на связи дежурный менеджер. Производственный запуск и выдача выполняются по согласованному графику после проверки материала и файла.
Фрезеровка даёт предсказуемый результат, когда материал, инструмент, глубины, радиусы и последующая сборка заданы до запуска. После проверки файла можно убрать дубли, уточнить внутренние углы, выбрать способ фиксации и составить корректную раскладку. Личный специалист OFFSET.MOSCOW поможет разделить операции и обозначить участки, где нужен образец. В расчёте будут видны подготовка, материал, обработка, зачистка и комплектация, а не одна усреднённая ставка. Пришлите чертёж в масштабе, толщину, количество и требования к готовой детали. Мы проверим технологичность и подготовим производственный расчёт без неподтверждённых обещаний.