Резка акрила и оргстекла по размерам позволяет получить прозрачные, цветные и матовые детали для рекламы, интерьера, оборудования и декора. OFFSET.MOSCOW принимает в Москве заказы по готовым чертежам и помогает выбрать лазерный или фрезерный способ обработки. Результат зависит от типа акрила, толщины, защитной плёнки, геометрии и требований к видимой кромке. Личный специалист проверит отверстия, внутренние углы, посадочные размеры, раскладку и необходимость пробной детали. Стоимость рассчитывается по материалу, длине контура, числу заходов, формату листа и дополнительной обработке. Для оценки пришлите вектор 1:1, размеры, толщину, количество и описание дальнейшей сборки.
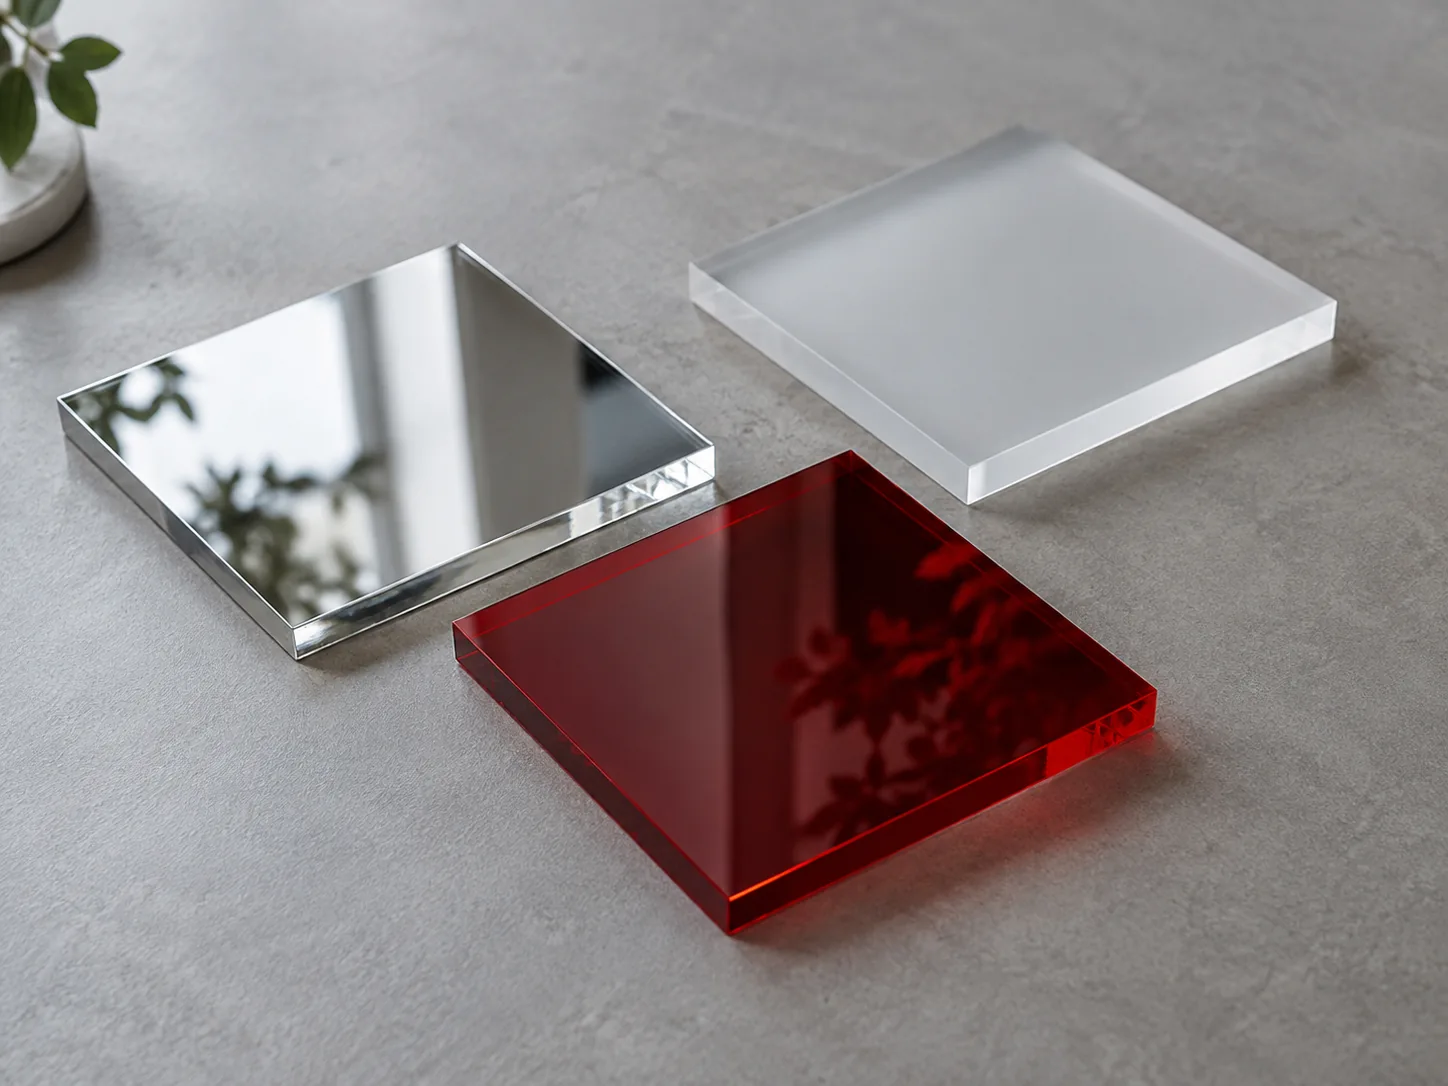
Оргстеклом обычно называют листовой акрил, или ПММА. Он бывает прозрачным, цветным, опаловым, матовым, зеркальным и фактурным. Один внешний вид не гарантирует одинакового поведения при обработке: важны способ производства, состав, толщина и покрытие.
До расчёта уточняют марку материала и лицевую сторону. Если лист предоставляет заказчик, полезны этикетка, паспорт и фотография защитной плёнки.
Из акрила делают буквы, логотипы, таблички, ценникодержатели, подставки, дисплеи, элементы световых конструкций, декоративные панели, рамки, шаблоны, крышки, перегородки и детали для сборки. Контур может быть прямым, фигурным, с отверстиями и пазами.
Для функциональной детали дополнительно задают допуски, точки крепления и нагрузку. Файл декоративного элемента не заменяет конструкторскую документацию.
Лазер проходит по векторной траектории без механического контакта. На совместимом акриле он позволяет получать сложные контуры и сравнительно гладкую блестящую кромку. Но внешний вид зависит от марки, толщины, режима и состояния поверхности.
Тепло может вызвать напряжение, локальное оплавление или изменение защитной плёнки. Перед серией проверяют образец. Подробный обзор принципов находится на странице лазерной резки.
Фреза снимает материал механически. Этот способ подходит для жёстких листов, пазов, карманов, выборки глубины и задач, где нужен определённый профиль. После обработки кромка может потребовать шлифовки или полировки.
Внутренний угол получает радиус, связанный с диаметром инструмента. Если деталь проектируется под вставку, это учитывают в чертеже. Общие требования раскрыты на странице фрезеровки листовых материалов.
Лазер часто выбирают для сложного сквозного контура, мелких элементов и визуально гладкой кромки. Фрезеровка полезна для толстых листов, пазов, ступеней, фасок и точной механической посадки. Иногда рационально сочетать операции.
Решение принимают не по слову «оргстекло», а по чертежу. Специалист сопоставляет толщину, минимальные отверстия, вид края, допуски, объём партии и последующую сборку.
Литой и экструзионный акрил могут отличаться внутренними напряжениями, толщинной стабильностью и видом кромки. Эти различия важны при нагреве, полировке, склейке и плотной посадке. Марку желательно знать до производства.
Если происхождение листа неизвестно, выполняют пробный рез. Для большой партии не следует оценивать результат по случайному обрезку другого материала.
У лазерной кромки ожидается иной вид, чем у фрезерованной. Она может быть блестящей, слегка волнистой или иметь локальные следы нагрева. Фрезерованная поверхность обычно матовая и требует отдельной доводки, если остаётся видимой.
Фразу «полированная кромка» нужно включать в задание отдельно. Полировка, шлифовка, снятие фаски и очистка не считаются автоматически входящими в резку.
Сложный наружный контур воспроизводится по вектору, однако мелкие зубцы и узкие перемычки могут быть хрупкими. У лазера внутренний угол получается ближе к острому, у фрезы остаётся радиус. Для сборочной детали иногда добавляют разгрузочные элементы.
Макет проверяют в масштабе 1:1. Эффекты, маски и визуальные обводки переводят в реальные кривые.
Диаметр отверстия выбирают с учётом крепежа, зазора и возможных напряжений. Слишком близкое расположение к краю повышает риск трещины. Для винта, стойки, петли или магнита нужны фактические размеры комплектующего.
Если отверстия должны совпасть с существующей конструкцией, передают координаты от общей базы, а не несколько независимых приблизительных замеров. Контрольную деталь примеряют до тиража.
Номинальная толщина акрила и фактическое измерение могут различаться. Паз проектируют под конкретный лист и желаемую посадку. Слишком плотное соединение создаёт напряжение, а свободное требует клея или крепежа.
Для коробов, дисплеев и сборных изделий делают тестовую гребёнку или небольшой узел. Если после резки предусмотрена печать, ламинация или окраска, дополнительный слой тоже учитывают.
Любая технология удаляет часть материала. Компенсацию задают в производственном файле после теста, особенно для парных деталей и вставок. Нельзя обещать универсальную точность без знания оборудования, толщины и геометрии.
В техническом задании указывают критические размеры и допустимое отклонение. Декоративная форма и механическая деталь требуют разного уровня контроля.
На листах часто есть транспортная защита. Иногда её оставляют на время резки, чтобы снизить риск царапин, а иногда покрытие мешает процессу или оставляет след. Стороны материала могут иметь разную плёнку.
Перед запуском фиксируют, на какой поверхности допускается маркировка, когда защита снимается и кто выполняет очистку. Снимать плёнку со всех деталей после резки — отдельная ручная операция.
У зеркального листа важно понимать, где находится отражающий слой и с какой стороны должен читаться контур. Матовая поверхность требует аккуратного обращения, потому что царапина заметна иначе, чем на глянце. Опаловый акрил оценивают с учётом подсветки.
Для цветного материала согласуют оттенок по физическому образцу или каталогу поставщика. Экран не является точной цветопробой материала.
На вырезанную деталь можно нанести изображение или сначала напечатать лист, затем сформировать контур. Для прозрачного акрила важны белый слой, сторона просмотра и порядок слоёв. Эти вопросы раскрывает страница печати на акриле и оргстекле.
Контур резки и печатное изображение готовят в одной координатной системе. Вылеты и технологические поля защищают от нежелательной белой рамки.
Если деталь будет сгибаться или склеиваться, порядок операций определяют заранее. Кромка, внутренние напряжения и покрытие влияют на качество соединения. Место сгиба нельзя случайно ослаблять отверстием или плотным декоративным узором.
Клей выбирают под марку акрила, требования к прозрачности и нагрузку. Склейка и термоформование рассчитываются как отдельные операции, если они входят в заказ.
Элементы размещают с учётом формата, края, защитной плёнки, направления фактуры и безопасных промежутков. Зеркальные и односторонние детали нельзя произвольно переворачивать. Для пары «левая — правая» проверяют ориентацию до запуска.
Плотная раскладка снижает расход, но может усложнить извлечение или повысить тепловую нагрузку. Остатки материала учитываются по согласованным правилам.
Для своего акрила укажите марку, толщину, формат, цвет, тип поверхности и количество листов. Материал осматривают на царапины, коробление и состояние защиты. Нужен запас на тест и технологические поля.
Если лист уникальный или дорогой, риск согласуют отдельно. Производство не может гарантировать свойства неизвестного полимера только по фотографии.
Чертёж передают в векторе 1:1 и миллиметрах. Замкнутые контуры не должны содержать дублей, самопересечений и лишних точек. Отдельно обозначают резку, фрезеровку, гравировку, печать, сгиб и критические размеры.
Шрифты переводят в кривые. Для CAD-файла убирают рамки, размеры и вспомогательные слои, если они не являются операциями. После экспорта сверяют один контрольный размер.
На одной детали можно совместить сквозной контур и гравированное изображение. Для прозрачного акрила матовый рисунок по-разному воспринимается на светлом фоне, на тёмной подложке и с торцевой подсветкой. Контуры резки и гравировки располагают на отдельных слоях.
Порядок операций выбирают так, чтобы уже отделённая деталь не сместилась. Если надпись должна находиться относительно отверстий или края с заданной точностью, её координаты задают в одном производственном файле.
После механической резки видимый край можно шлифовать и полировать. Доступный способ зависит от толщины, формы и требований к прозрачности. Узкий внутренний паз или сложный ажур труднее довести, чем длинную прямую грань.
Полировка способна немного изменить размер, поэтому для посадочных деталей её учитывают до утверждения чертежа. Если край будет скрыт в профиле, дополнительная доводка может быть не нужна.
Деталь больше доступного формата листа или рабочей зоны разбивают на панели. Стык проектируют с учётом каркаса, изображения, подсветки и направления нагрузки. Простая линия по центру логотипа обычно хуже, чем соединение в конструктивно спокойном месте.
Панели получают метки, схему расположения и единую ориентацию лицевой стороны. Для прозрачной конструкции особенно важно не перепутать переднюю и заднюю поверхности.
Акрил может сохранять напряжения после производства, резки, сверления, гибки или контакта с химией. Они иногда проявляются не сразу, а при склейке или очистке. Поэтому для ответственной детали учитывают марку листа и последовательность операций.
Неизвестный растворитель или неподходящий клей способен вызвать сетку мелких трещин. Производственный заказ должен содержать требования к дальнейшей сборке, чтобы край не оценивался изолированно от всего изделия.
Глянцевая поверхность легко собирает пыль и царапины. Для очистки используют совместимые средства и мягкие материалы; агрессивная химия может помутнить лист или повредить печать. Инструкции поставщика акрила имеют приоритет перед общими советами.
Если готовое изделие устанавливается в зоне частого контакта, заранее согласуют защиту, доступ к обслуживанию и допустимость мелких эксплуатационных следов.
Для повторного заказа сохраняют утверждённый чертёж, марку и толщину материала, фотографию кромки, карту раскладки и данные о последующей обработке. Замена поставщика или типа акрила может потребовать нового теста даже при том же номинальном размере.
Серийную деталь контролируют по базовым размерам, отверстиям и комплектности. Если она входит в сборку, полезно хранить физический эталон или сопрягаемый элемент.
Перед упаковкой сверяют наружный габарит, количество отверстий, ориентацию, отсутствие перепутанных зеркальных элементов и состояние видимой поверхности. Защитную плёнку снимают только тогда, когда это предусмотрено заказом.
Детали с разными артикулами раскладывают отдельно. Для монтажного комплекта упаковка получает номера, совпадающие со схемой сборки.
В акриловых элементах для подсветки важны не только контуры, но и путь света. Торцевая поверхность, гравировка, расстояние до источника и закрывающий профиль влияют на равномерность. Опаловый материал рассеивает свет иначе, чем прозрачный или цветной.
Файл должен учитывать скрытые зоны крепления, кабель, рамку и место источника. Расчёт электрической и несущей части выполняется отдельно от резки листа. Для эталонного вида полезно собрать небольшой световой фрагмент.
Когда акрил используется как основа для фотографии, таблички или информационной панели, контур связывают с изображением ещё на этапе допечатной подготовки. Вылет продолжают за линию резки, а отверстия и крепления располагают вне важного текста.
На прозрачной детали следует заранее определить порядок чтения слоёв. Если печать выполняется с оборота, изображение может зеркалиться, а белая подложка размещается после цветного слоя. Производственный файл должен однозначно показывать эту последовательность.
В наборе из похожих прозрачных элементов легко перепутать лицевую сторону и ориентацию. Техническую маркировку размещают на защитной плёнке, упаковке или в невидимой зоне, если это допускает проект. Она должна совпадать с монтажной схемой.
Для нескольких объектов комплекты разделяют до упаковки. Это уменьшает риск царапин и ошибок при сборке на площадке.
Цена зависит от вида и толщины акрила, способа обработки, длины траектории, количества заходов, отверстий и деталей. Дополнительно учитываются материал, раскладка, тест, полировка, снятие плёнки, печать, гравировка, склейка, сортировка и упаковка.
Запрос цены только по площади листа не отражает сложность. Для расчёта нужен хотя бы эскиз с размерами, а для точного предложения — готовый вектор.
Срок определяется наличием материала, готовностью чертежа, тестовой деталью, объёмом партии и последующей обработкой. Сборочное изделие требует примерки, а комбинированный маршрут — согласования нескольких операций.
Менеджеры принимают обращения семь дней в неделю. Конкретная дата запуска и готовности подтверждается после проверки файла и материалов.
Готовые детали сверяют по количеству, габаритам, отверстиям, ориентации и комплектам. Видимые поверхности защищают от контакта, а мелкие элементы раскладывают по пакетам. Крупные панели перевозят с жёсткими прокладками.
Если детали отправляются на объект, упаковки маркируют по зонам или сборочным узлам. Схема должна использовать те же обозначения, что и чертёж.
Передайте векторный файл 1:1, укажите материал, толщину, цвет, количество, габариты и назначение. Отметьте лицевую сторону, критические размеры, требования к кромке, отверстиям, посадкам и дальнейшей обработке.
Если файл ещё не готов, приложите эскиз и фотографии аналога. Общий выбор операций собран в разделе обработки материалов.
Короткие ответы о макете, материалах, расчёте, сроках и примерах работ.
Вид края различается и зависит от материала. Лазер может дать блеск, фреза — управляемую геометрию и возможность последующей полировки.
Да, но критические допуски и посадки подтверждают по чертежу и тестовой детали.
Нет, её указывают отдельной операцией.
После проверки марки, толщины, состояния и наличия технологического запаса.
Для резки оргстекла важны не только внешний контур и толщина, но и будущая кромка, крепёж и способ сборки. Пробная деталь позволяет проверить посадку и выбрать между лазером, фрезой или комбинированным маршрутом до обработки всего листа. Личный специалист OFFSET.MOSCOW сверит чертёж, ориентацию, защитную плёнку и критические размеры. В смету войдут материал, траектория, отверстия, доводка и упаковка. Пришлите вектор 1:1, толщину, цвет и количество изделий. После технической проверки вы получите расчёт резки акрила и оргстекла в Москве.