Биговка формирует направленную линию, по которой плотная бумага или картон складываются аккуратнее и предсказуемее. OFFSET.MOSCOW рассчитывает обработку по материалу, толщине, числу линий, расположению печати и дальнейшей сборке изделия. Операция особенно важна для обложек, папок, открыток, упаковочных деталей и других конструкций с выраженным сгибом. До запуска проверяют направление волокон, расстояние между линиями, положение текста и совместимость с ламинированием. Стоимость зависит от формата листа, тиража, количества бигов, подготовки оснастки и дополнительных операций. Для расчёта пришлите макет с отдельным техническим слоем и укажите, как изделие должно складываться.
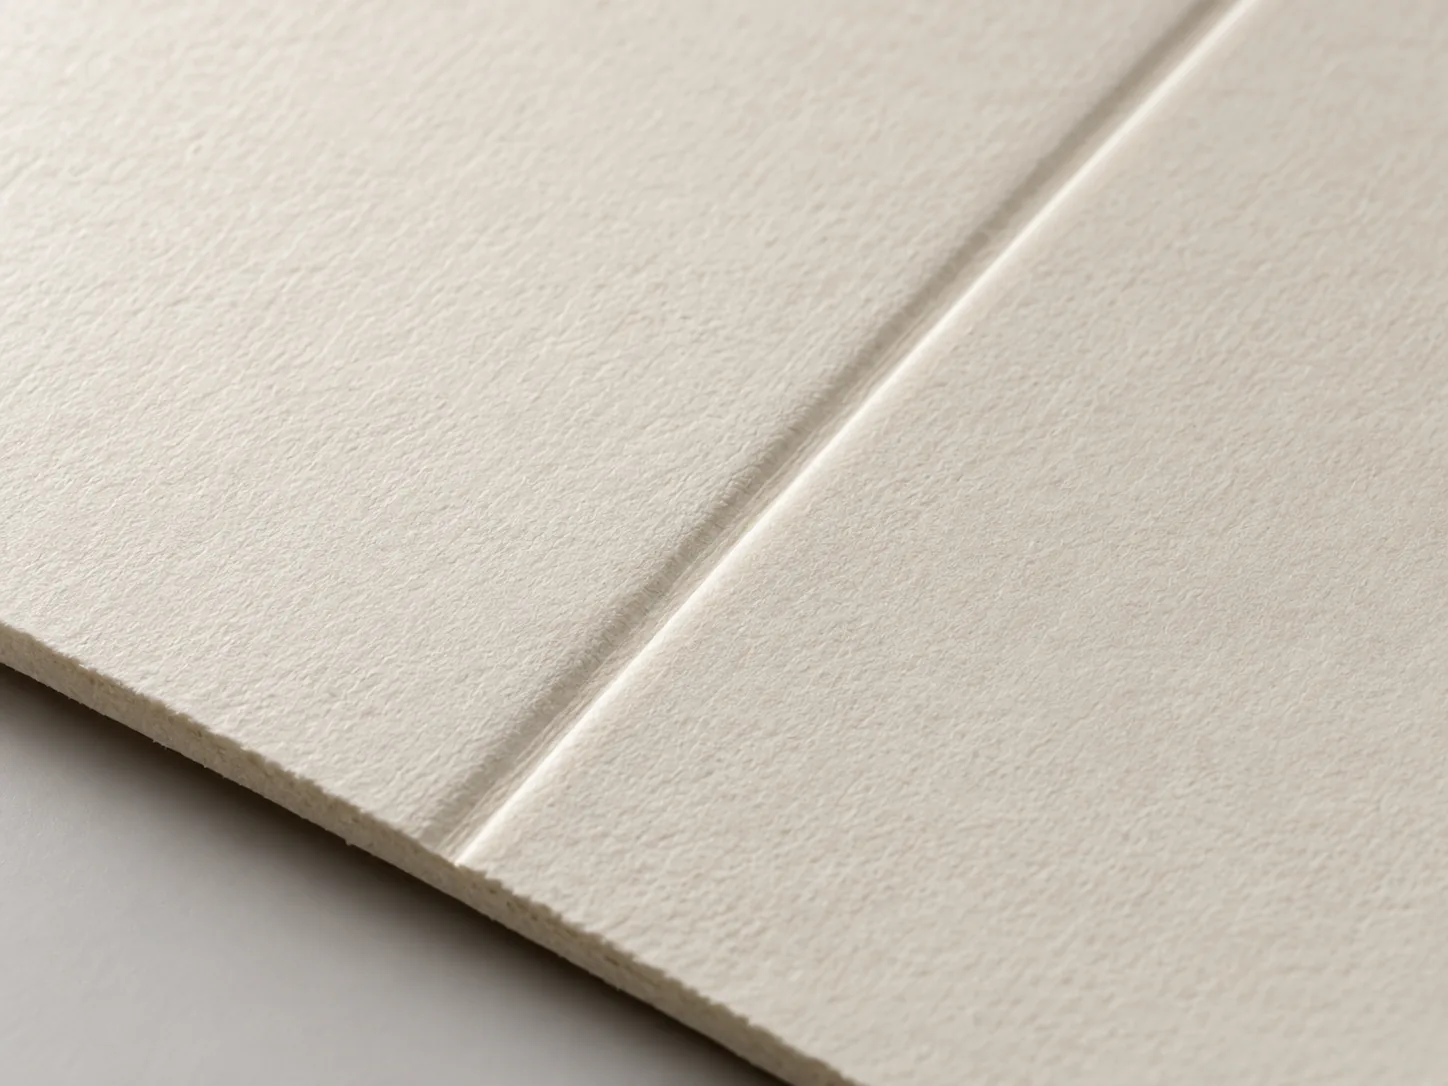
По линии биговки материал локально деформируется и получает заданное направление сгиба. Это снижает риск случайного залома, смещения и растрескивания красочного слоя по сравнению со складыванием плотного листа без подготовки. Итог зависит не только от операции, но и от свойств конкретной бумаги, картона, печати и покрытия.
Биг не является декоративной полосой и не должен конкурировать с изображением. Его положение определяется конструкцией готового изделия.
Биговка подготавливает линию сгиба, а фальцовка непосредственно складывает лист по заданной схеме. На тонкой бумаге может быть достаточно фальцовки. Для плотного, покрытого или ламинированного материала часто сначала формируют биг, затем выполняют сгиб.
Необходимость обеих операций определяют по образцу и конструкции. Формально одинаковая плотность не гарантирует одинакового поведения разных материалов.
Биговку предусматривают для обложек каталогов и брошюр, поздравительных открыток, приглашений, папок, меню, коробочных заготовок, настольных конструкций и элементов POS. Она нужна там, где сгиб должен проходить точно и повторяться на всём тираже.
Для тонкой листовки дополнительная операция может быть избыточной. Решение принимают по толщине, покрытию, направлению волокон и виду печати.
Один биг задаёт простой сгиб. Две параллельные линии могут формировать корешок или объёмную часть, а несколько линий — сложную конструкцию. Между близкими бигами должно оставаться пространство, которое реально формируется выбранным материалом и инструментом.
Ширину корешка рассчитывают по толщине внутреннего блока или вложения. Случайное копирование размера из другого проекта приводит к люфту либо чрезмерному натяжению.
Бумага легче и чище сгибается в одном направлении относительно волокон. При неблагоприятной ориентации возрастает сопротивление и риск повреждения поверхности. Размещение изделия на листе поэтому связано не только с экономией материала.
Направление подтверждают для конкретной поставки и технологии. Если конструкция критична, делают тестовую биговку и фактический сгиб.
Сплошная тёмная заливка, цифровой красочный слой и плёнка могут заметнее реагировать на деформацию. Биговка уменьшает риск, но на некоторых сочетаниях материала, печати и покрытия микротрещины всё равно возможны. Макет лучше строить так, чтобы важные тонкие элементы не совпадали с линией сгиба.
Для покрытых изделий отдельно проверяют ламинирование и последовательность операций. Изменение плёнки требует нового теста.
Все линии показывают на отдельном непечатаемом слое и подписывают. Они не должны оставаться как видимые штрихи в готовом файле. Кроме положения, важно указать направление складывания и финальную сторону изделия.
Текст, логотипы и QR-коды отводят от зоны деформации. Общие правила передачи файлов собраны в требованиях к макетам.
Развёртку распечатывают в масштабе 1:1, вырезают и складывают вручную. Такой макет выявляет перепутанные панели, неверный корешок и конфликт линий с изображением. Для ответственного тиража проверяют уже не только бумажный прототип, но и производственный образец из выбранного материала.
После изменения толщины, ориентации или покрытия конструкцию пересматривают. Старое согласование не переносится автоматически.
На стоимость влияют формат заготовки, тираж, материал, число и длина линий, односторонняя или двусторонняя печать, ламинирование, фальцовка, резка и сборка. Серия одинаковых изделий и набор разных развёрток оцениваются по-разному. Для точного расчёта нужна финальная схема, а не только название продукции.
Срок определяется всей технологической цепочкой. Отдельная биговка не описывает готовность заказа целиком.
Короткие ответы о макете, материалах, расчёте, сроках и примерах работ.
Нет. Она снижает риск, но результат зависит от материала, печати, покрытия и направления волокон.
Возможность и последовательность проверяют по плёнке, основе и требуемому сгибу.
Не всегда. Для тонких материалов может применяться обычная фальцовка.
По фактической толщине блока или вложения после согласования всех материалов.
Для заказа биговки передайте развёртку, материал, тираж и схему складывания. Отметьте линии на отдельном слое и укажите, где находится лицевая сторона. Специалист OFFSET.MOSCOW проверит конструкцию, расстояния, направление сгиба и сочетание с другими операциями. При плотном, тёмном или ламинированном материале целесообразен тестовый экземпляр. После согласования технологической последовательности специалист подготовит расчёт. Финальный результат оценивается на собранном изделии, а не только на плоском листе.